18道工艺打造牦牛角梳行业标杆,建立行业标准
1、选料:需要对牦牛角整体进行评估:大小尺寸(直径)长短,内壁厚度,花纹,而从中筛选出来,牦牛角能做成梳子的厚度需有10㎜。
2、下料:把牦牛角选出后,在下料时需对牦牛角进行观察评估,保持标准厚度能做多大梳子,然后才确定去尖子和底部部分。
3、剖料:根据牦牛角长度厚度直径,评估判断能开成几块片后能做多大,多长,几把梳子。
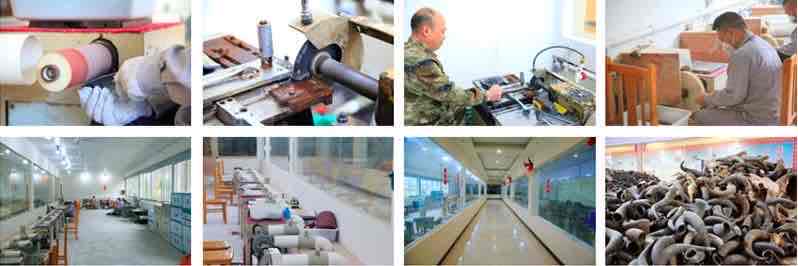
4、砂料:当牦牛角剖开后,内壁厚度不一致,厚薄不均,表面粗糙,因此需打磨,保持均匀厚度,打磨不标准合格而直接影响到压成片的质量。
5、压片:根据牦牛角质物理性能,因材质属胶原蛋白组成,受热度变软的特征,因此对牦牛角质热压成板片的要求高,而且压片技术是制造牦牛角梳子关键核心技术,需对不同长度厚度大小分选出来后,由于大小厚度长度牦牛角片受热变软都有不同差异如溥小的受热软化快,长宽厚的受热慢,都是时间和温差变化,以及牦牛角片的颜色变化,如掌握不好判断不好会造成材料撕裂,水的温度过大造成材料撕裂,水的温度过大造成材料碳化做成梳子齿易脆断,严重影响产品使用寿命和质量。牦牛角梳子胚料加热片技术是整个产品的核心技术。
6、取样划线:由压成片梳子胚料,不同特征并根据片料长宽取样,采用不同梳子模具对片状套样划线定位。
7、修型:按照模具对片状套样划线定位进行修型。
8、开齿:采用电脑数控定位开齿,牦牛角梳子齿距分为:1.5㎜、2.0㎜、3.0㎜三个规格。
9、毛坯砂:在砂纸36cw进行毛坯砂
10、疏齿:把牦牛角梳的齿逐一进行梳理。
11、粗磨:在砂纸80-240cw上进行粗磨。
12、细磨:在砂纸500cw上进行细磨。
13、精磨:在砂纸1000cw上进行精磨。
14、打弯:把牦牛角梳需弯曲部分进行打弯。
15、锉齿:把牦牛角梳的齿逐一进行挫尖。
16、雕刻:采用电脑数控设计动物图案或图腾,在梳子的手柄和头部进行雕刻,具有观赏、收藏的艺术品。
17、抛光:把已经成型的梳子进行抛光,使之光泽光滑。
18、检验:由质量检验员对每一把梳子逐一进行检验,合格的入库,并在每一把梳子上烙印上“格桑花”LOGO。
从发明牦牛角梳的那一刻开始
这套工序我们做了三十多年